网站首页
关于我们
产品中心
解决方案
客户案例
新闻资讯
服务流程
常见问题
联系我们
CN
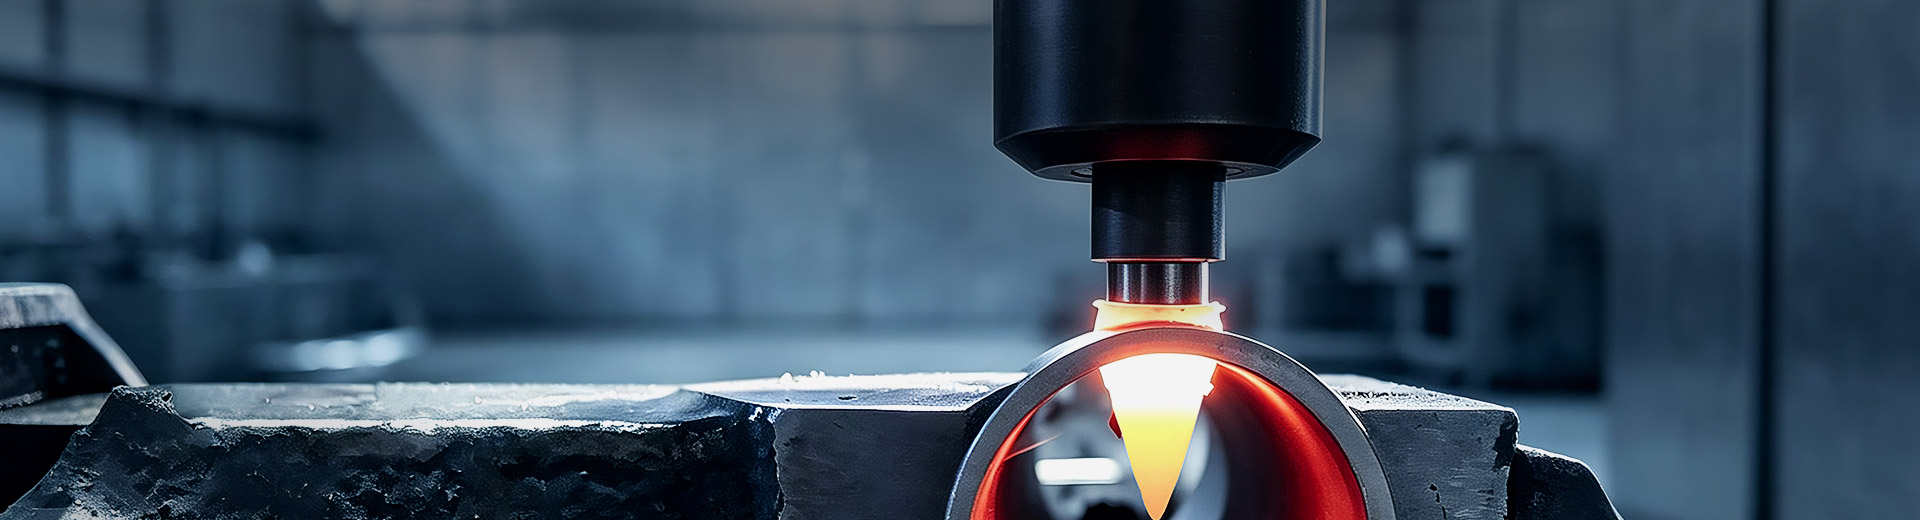
不可以加工盲孔,热熔钻需要在钻孔底部有一定空间以形成衬套,推荐用于通孔加工。圆口型保留工件表面凸环(可用作螺母垫圈),推荐用于圆管加工;平口型切除凸环使表面平滑,推荐用于方管和平板。
不需要专用机床。热熔钻可适配手工台钻、普通钻床、铣床及CNC加工中心,仅需设备具备合适的转速和功率即可。不建议使用手枪钻,因为稳定性和轴向压力不足,但在小孔径(M6以下)薄壁(1.5mm以下)工件上可间断性操作。
可以完全替代。热熔钻在2-6秒内一次性完成孔和衬套的无屑成型,挤压成型的螺纹金属纤维连续不断裂,表面形成冷硬层。试验证明,无论是抗拉强度还是扭矩,均高于焊接螺母。
热熔钻适用于低碳钢、不锈钢、铝、铜、钛等具有延展性的金属材料,也可加工电镀工件。不适用于锌和锡材质。黄铜中锌(ZN)含量需低于40%,铝合金中硅(Si)含量需低于0.5%。
挤压成型的螺纹表面光洁度高,金属纤维连续不断裂,表面形成冷硬层,抗拉强度和抗剪强度均较高。螺纹强度与寿命都优于切削螺纹,更有利于螺纹的装配。
可以,且推荐配套使用。热熔钻在工件上挤压成型衬套后,使用挤压丝锥在衬套上攻丝,实现从钻孔到攻丝的一体化加工。挤压成型的螺纹金属纤维连续,强度高于传统切削螺纹。
 CN
 EN