网站首页
关于我们
产品中心
解决方案
客户案例
新闻资讯
服务流程
常见问题
联系我们
CN
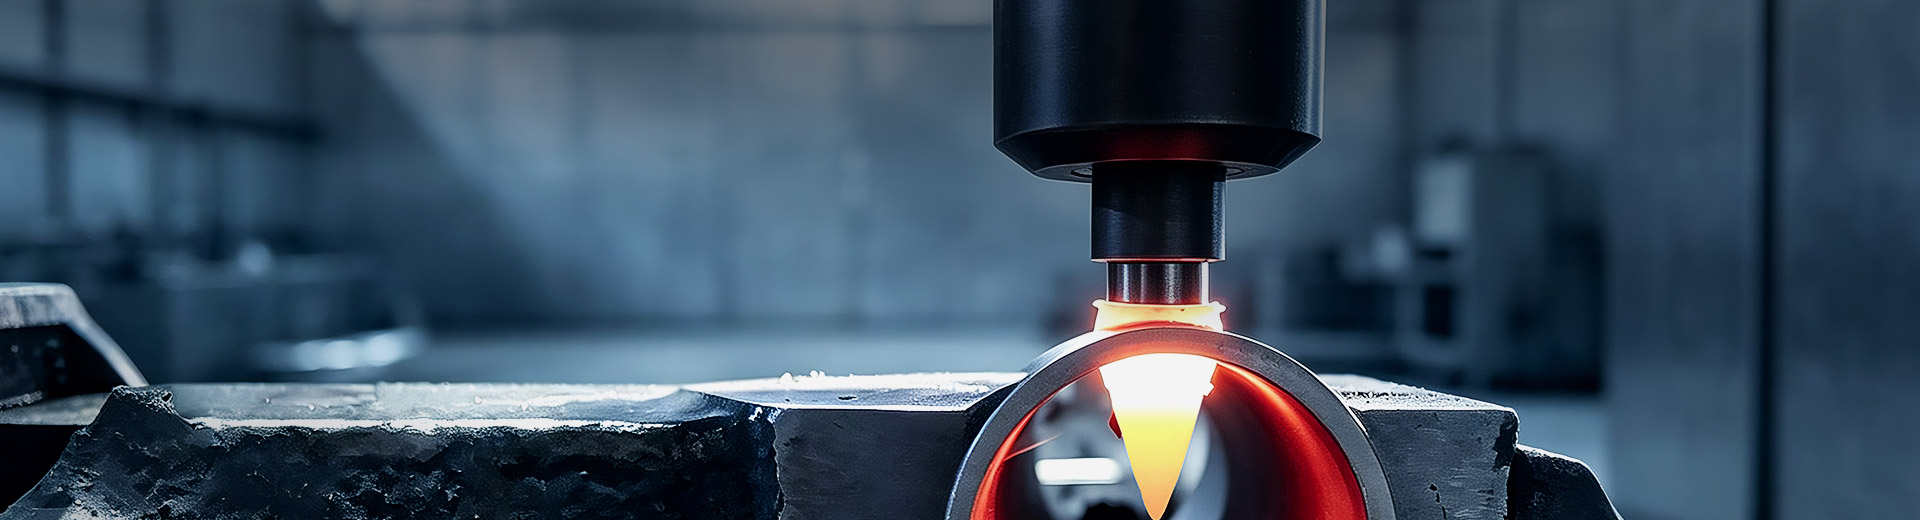
热熔钻工艺通过高温软化金属后挤压成型,而非切削去除材料,因此不会产生撕裂或塌陷。暖通制冷方案中,紫铜管路件加工时同步形成凸环,且无铜屑毛刺,一次加工满足凸环成型、无毛刺、无铜屑三项要求。加工参数需根据铜管壁厚和管径调整,建议提供具体规格,技术团队可协助提供选型及参数建议。
新能源电池方案中,热熔钻在框梁壁上一体成型带通孔凸台,凸台与基材一体成型,位置精度优于多个拉铆螺母安装形成的累积公差。密封垫套在凸台上,螺栓紧固后形成密封连接,方案已满足电池包密封要求。IP67等级需结合密封垫选型、紧固扭矩及整体结构设计综合验证,华亿工具可配合提供试样支持。建议联系技术团队根据具体密封等级要求提供针对性方案。
热熔钻无屑加工过程不产生切屑,孔壁光滑无毛刺,且无焊接热影响区,不会产生氧化层。医疗器械方案中,不锈钢薄壁管件加工后直接满足表面质量要求,可减少或省去后续去毛刺工序。若产品有洁净度或耐腐蚀性特殊要求,可根据具体标准评估是否需要钝化处理。建议提供工件材质及表面质量验收标准,技术团队可协助确认工艺适配性。
热熔钻挤压成型的衬套金属纤维连续不断裂,螺纹表面形成冷硬层,抗拉强度和扭矩均高于传统焊接螺纹。轨道交通方案中,连接强度通过行业通用疲劳测试方法验证,满足车体结构件连接要求。焊接螺母存在热影响区,在交变载荷下易成为疲劳裂纹源;热熔钻无焊接热输入,避免了这一问题。具体测试标准可根据项目要求确定,华亿工具可配合提供试样及检测支持。
热熔钻对设备要求为功率1.5-3.5kW、转速1000-4000RPM,多数工程机械企业现有CNC加工中心可满足。壁厚增大时需选用大规格热熔钻并适当调整转速与进给参数,每增加1mm壁厚约增加1秒加工时间。工程机械方案中,壁厚4-8mm结构件即基于客户现有CNC设备完成加工。建议提供具体设备型号及工件规格,技术团队可协助评估适配性。
 CN
 EN